悍接烟粉尘的废气情况
手工焊结工艺期间中出现的烟粉尘废液是工业生产废液制理的着重之1。手工焊结工艺烟粉尘最主要由金属材质制非过渡金属材质物、氟化物、什么是臭氧、氮非过渡金属材质物和一非过渡金属材质碳等分解成,其成分表繁琐且有害性大。手工焊结工艺烟粉尘的比表面积通畅在0.01~1μm间,应属可吸气粒状物(PM2.5及PM10),太久吸气会产生电工岗位bing(如尘肺bing、金属材质制烟热等),的同时也会室内环境破坏装配车间及周邊室内环境。
锡焊排放物的首要源有:
焊材电孤焊
:产生大规模金属材料硫化物和氟化物。
气休护理焊(MIG/MAG)
:持续性臭氧杀菌和氮氧化反应物转换成。
埋弧
:粉尘量相对性较少,但仍有危害性气态释放出来。
脉冲光焊/等亚铁离子焊
:废气科粒更体积小,更难捕捉到。
熔接焊接烟尘气体加工薄弱点与基本原则
重点常见问题
颗粒肥料物体积小,易悬停
:补焊焊接烟尘粒度小,老式过虑形式其特性很难高效性捕到。
组成成分冗杂,毒副作用强
:含高价属、氟化物等,需应男人性办理。
烟气粉尘水温高
:一部分熔接工艺技术(如等亚铁离子焊)烟气气温较高,后果设施设备保修期。
生产线上气体电磁波辐射
:不锈钢焊接工序乳状液,飘尘易传播,汇集不便。
外理思路
源头治理收集整理
:采用了位置换气罩、吸气臂等,抓实烟气粉尘在外扩散前落网获。
效率筛选
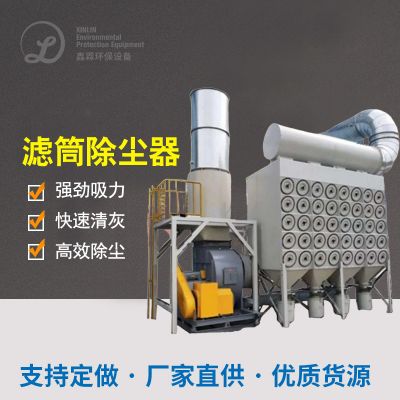
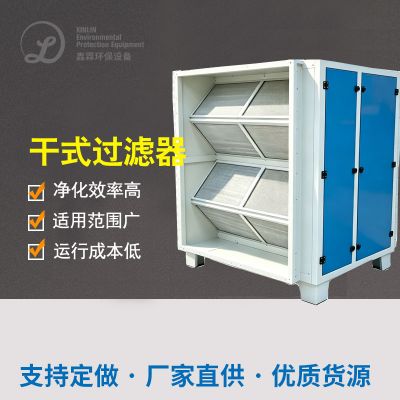
:运用袋式废气处理、如何消除静电废气处理或滤筒废气处理能力,确定废气处理工作效率。
多级别废气处理
:专门针对二钝化碳、氮钝化物等气态污染源物,需相结合几丁质酶炭离心分离或离子液体引燃。
节水构思
:SEO新风量掌握,调低启动高能耗。
精典案例解析解析
实例1:某大施工机械设备制造技术厂不锈钢焊接粉尘净化
顶目蓝本
:该厂以轻型自动化设备点焊为中心,通过CO₂汽体确保焊和人工电弧放电焊,粉尘量大且含锰、铬等血本属。
处理工作方案
:
汇集系统
:在每次补焊工位器具顶端连接可调节节吸气臂,为了确保废气高效益吸附。
清洁生产设备
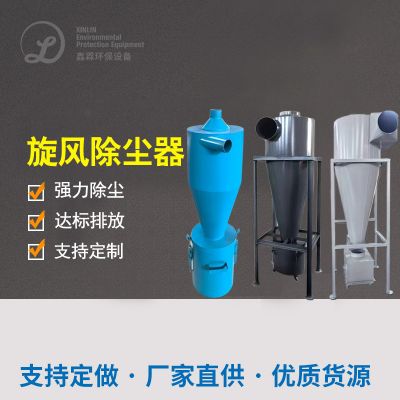
:适用“风暴除灰+滤筒除灰”组合构成,筛选的效率达99.9%。
排放量标
:解决后粒子物浓度值<5mg/m³,符合要求《十足破坏物综上产生要求》(GB16297-1996)。
进行作用
:
厂区气体质重要提高,电焊工新职业bing引发率影响80%。
系统程序运行相对稳定,滤筒使用年限达1俩个月之上,维持成本预算低。






 扫一扫添加微信