水溶性淀粉处理药厂车间有害气体管控与节能环保升级优化
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
整理预案
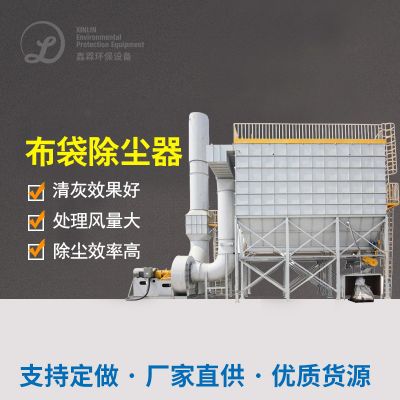
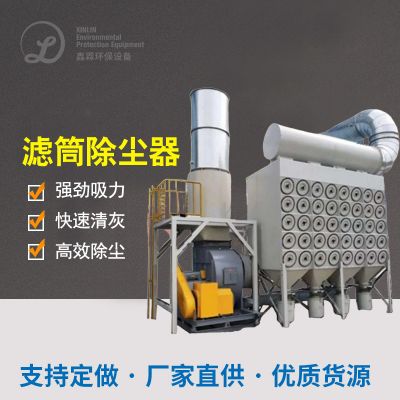
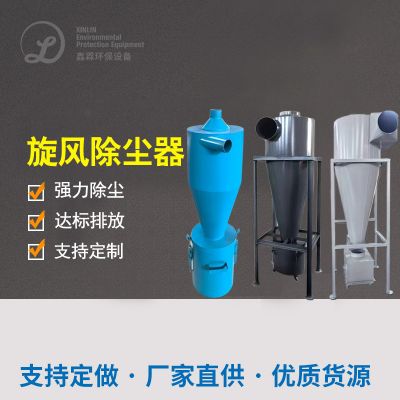
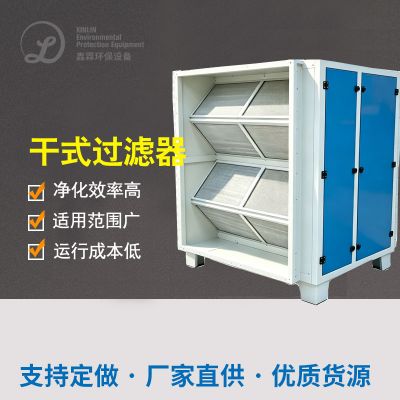
高效能滤尘体系化相空间:选择“飓风滤尘+智能激光布袋滤尘+飓风剥离 ”的结构工艺设计,飓风滤尘器事先除去大粒状钙镁离子,智能激光布袋滤尘器并选择履膜折叠滤芯,油烟净化器高精准度达0.2μm,滤尘吸收率上升至99.9%,有效确保摆放含量降至8mg/m³;在太干生产设备销往、内包装线等产尘点设为紧闭集尘罩,选择气体压力输料给水管网将粉尘爆炸浓度一致的输料至滤尘体系化,解决粉尘爆炸浓度无组织结构摆放;而且调整给水管网选址,极大减少90度弯头与内压,减小轴流风机水耗。
煤尘隔爆与绝对水分子含量有效保持:在厂区管理主要地域完成安装煤尘溶液浓度探测仪、温绝对水分子含量传红外感应器器,时实监控器区域产品参数;对除尘器机器生产仪器、电机的器生产仪器完成隔爆整改,主要包括隔爆电机的、隔爆有效保持箱,管材安装如何消除静电能的接地平衡装备,祛除如何消除静电能聚集安全风险;能够 在低温干燥要素加剧绝对水分子含量调控平衡装备,将厂区管理相对的绝对水分子含量有效保持在60%控制,减轻面粉煤尘因透湿变成块状,变低机器生产仪器堵塞了概率公式。
尘土回笼与节能降耗治理 :将排尘机系统获得的海藻酸钠尘土,经精力气流输送机设施送货到海藻酸钠回笼仓,经除杂、晾干治理 后,再一次投入量的生育或最为副软件銷售,年回笼海藻酸钠约150吨,创设年化收益约410万元;同样对压缩机来去变频器治理 ,依据的生育线变压器容量自功缓解风口尺寸,压缩机耗能拉低30%,年节约使用交电费约二十万元;对晾干主设备来去保冷提升等级,减掉糖份散失,拉低晾干环节能降耗耗,标准化耗能增涨15%。
自动式化的维护与方法调优:建立设施自动式化的维护平台网站,实时更新监测系統烟气净化系統工作产品参数,如滤布发展阻力、排风机电压、焊接烟尘溶液浓度等,当设施发现失败时自动式报警灯,信息提示的维护者及时的办理;策划的标准的维护的环节,整存整取对滤布完成清灰、调整,以保证烟气净化系統安全稳定工作;同一调优出产的环节,减小晾干、内包装的环节的焊接烟尘呈现量,从发祥地有效降低焊接烟尘净化负荷。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。






 扫一扫添加微信