包软装和好企业的 “二级空气冷却回笼 + 沸石转轮浸提 + RTO” 烟气管治新项目
一、新项目历史背景
某软包墙面裝塑料企业公司坐落在四川无锡龙港(我国印刷制版城),经营项目保健食品软包墙面裝塑料手工加工,拥有的干井式塑料产出线 5 条、无萃取剂塑料产出线 2 条、涂覆产出线 1 条,企业员工 150 余万,产销量值 8000 万美元。产出进程非常多的实用乙酸乙酯萃取剂型粘合剂,排放物亮点为中高质量盐浓度、微商中小风速、营养成分单一纯粹(以乙酸乙酯为之大部分)、环保再生资源回收利用使用价值高,大部分污染破坏物为 VOCs(乙酸乙酯比例≥90%)、大量无水乙醇、甲苯、甲苯,排放物质量盐浓度高、环保再生资源回收利用竟争力大。
工厂原始有机的废气操作为随便 RTO 焚化,虽标准排污,但有机萃取剂影视资源浪费粮食难治、行驶投入费高(天然水气浪费大)。为完成有机萃取剂收废、旧物利用、减低行驶投入费、提高自己资金环境效益,工厂创业施工做一套 “有级冷却收废 + 沸石转轮浓缩造成 + RTO” 有机的废气操作与有机萃取剂收废一梯化模式,开发操作新风量 20000m³/h,VOCs 开始溶度 1000–1500mg/m³,乙酸乙酯收废率≥85%,排污溶度≤30mg/m³。
二、印刷废气收入与部分探讨
自吸式结合材料工艺流程:5 条自吸式结合材料机利用乙酸乙酯兑水的聚安脂粘胶剂,加熱干固(60–80℃)时,乙酸乙酯大量的挥发掉,约占总废气量的 85%。
施胶步骤:1 条施胶机选择高沸点溶剂型表层剂,散发乙酸乙酯、多量甲苯,约占 10%。
擦拭制作工艺:系统擦拭时,乙酸乙酯擦拭剂析出,约占 5%。
烟粉尘主要参数:规划风速 20000m³/h,VOCs 默认值溶度 1000–1500mg/m³,但其中乙酸乙酯比率≥90%(900–1350mg/m³),极少量工业乙醇(50–80mg/m³)、异丙醇(30–50mg/m³)、甲苯(20–30mg/m³),温度表 30–45℃,组成唯一、回收分类处理的价值高。
三、工作艺取舍与流量装修设计
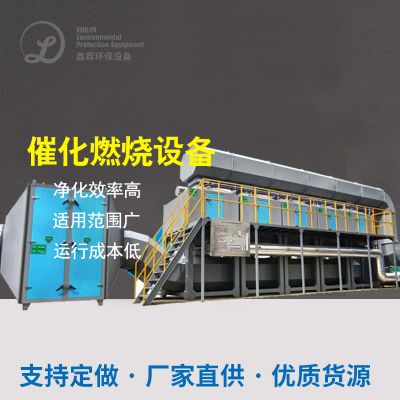
相结合工业企业有机排放物治理中高有机排放物浓度、组成分散化、乙酸乙酯比率高、收购 價值大的优势特点,用于 **“减风增浓 + 二级冷却收购 + 沸石转轮浓缩咖啡 + RTO”** 一梯化施工工艺,原则收购 稀释剂、剩下有机排放物治理焚烧秸秆达到标准,合理安排的资源收购 与的节能环保达到标准,体现 “的节能环保产出从利润项向收获项转化成”。
新施工顺序图:
厂区有机废气物 → 紧闭集气罩(减风增浓)→ 主线路道 → 初效滤出器 → 四级冷却水器(水冷散热器)→ 2级冷却水器(冷冻冰箱)→ 沸石转轮精炼单无 → RTO 蓄即热式焚烧炉炉 → 合格烟道减排;冷却水回收并的乙酸乙酯 → 精馏纯化 → 循环于制作。
有机有机废气物治理抽取与减风增浓:对复合材料机、涂覆机产污点使用全密闭式集气罩 + -压排烟,改进排烟形式,限制没用新风换气机掺入,排烟量减轻 85%–90%,有机有机废气物治理浓硫酸浓度加强至 3000mg/m³ 超过,幅度上升空气冷却环保再生资源回收效应、减轻下一步加工用电量。
预处里(初效脱水):G3 初效脱水器消除小量胶粘剂颗粒物、烟尘,保护区蒸汽加热器与沸石转轮。
有级冷疑环保再生资源回收单元测试:
二级冷却器(散热,25–30℃):废液开始管壳式散热冷却器,摄氏度低于 30℃作用,收回约 60% 的乙酸乙酯,冷却液进入储液罐。
二级考试气液分离器器(冰冻,5–10℃):考试内容一级气液分离器后的的废气進入冰冻气液分离器器(制冷剂为乙二醇水盐溶液),环境温度降下来 10℃以內,再的回收利用利用约 25% 的乙酸乙酯,总的回收利用利用率≥85%。
精馏制取:冷却水回收并的粗乙酸乙酯(纯净度≥90%)推入精馏塔,制取至纯净度≥99.5%,就直接回收于软型的生产,实现目标资源性循环法利于。
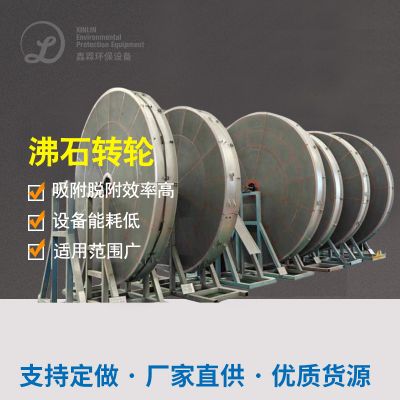
沸石转轮精浓液摸块:冷凝器后结余烟气(风口尺寸 20000m³/h,质量浓硫酸浓度 150–250mg/m³)开始沸石转轮精浓液,精浓液比 10:1,确立 2000m³/h、1500–2500mg/m³ 的高质量浓硫酸浓度烟气,进入 RTO 加工。
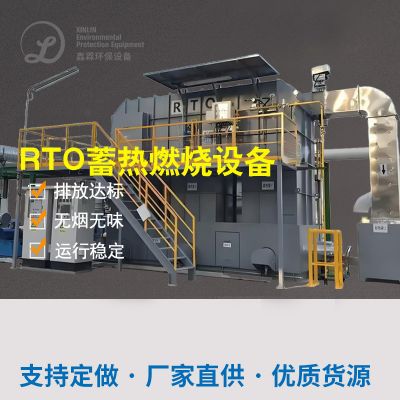
RTO 蓄即热式填埋炉:精浓废液加入 RTO,800℃温度下撤底防氧化溶解,净化水率≥99%,余热收废代替冷却前废液点火与脱叠加热,急剧降天然冰气使用量。
手动的调准体系:PLC 全手动的调准,时实检测工业废气质量浓度、溫度、心理压力、空气待冷却液液位、精馏溶解度等参数值,手动的调准待冷却储水量、冷却机输出功率、转轮钻速、RTO 溫度,实行 “收旧有效率最高化、行驶总成本低点化”。
四、其主要设备汇总表(中心)
紧闭式集气罩 自定义,全紧闭式 5 套 pp机常用
初效过滤清洁器 G3,1500×1200×500mm 3 套 防腐处理
四级气液分离器器 管壳式,风冷,热交换占地 150㎡ 1 套 30℃
特殊冷凝剂器 管壳式,冷却,传热总面积 100㎡ 1 套 10℃
精馏塔 塑料填料塔,制备乙酸乙酯 1 套 含量≥99.5%
沸石转轮 φ2800×400mm,疏水溶性沸石 1 套 精浓比 10:1
RTO 操作新风量 3000m³/h,800℃ 1 套 瓷质蓄热体
PLC 管理模式 西门子PLC S7-1500 1 套 含在线上监测技术、精馏管理
五、运作体验与监测系统的数据
工作投入使用后,间断性稳定的进行 6 六个月,一项指標符合标准,萃取剂再利用利润不错:
乙酸乙酯回笼率:安全≥86%,年回笼乙酸乙酯约 480 吨,含量≥99.5%,直接性造纸废水处理于生产加工,年合理节省采购计划预算约 380 上万元。
VOCs 我们要除速度:增强≥98.5%,摆放质量浓度≤30mg/m³(城市准则≤30mg/m³)。
用电量降底:减风增浓 + 冷凝水回收并升幅降底 RTO 外理风口尺寸与酸度,非人工气所耗量降底约 70%,年合理安排非人工气成本费用约 50 千元。
臭味调节:生产加工臭味充分消失,附近无扰邻申诉,工厂场景显著性可以改善。
六、建设项目资源优势与实际价值总的
资源性收售、废品利用:优先权冷凝水收售高交换价值乙酸乙酯,收售率≥85%,年收售有机溶剂 480 吨,年简单城市发展整体超 380 万美元,环境开始转化成收获项。
发展节能环保降耗、大大度减小的利润:减风增浓 + 冷凝器回收进行处理大大大大度减小之后的进行处理新风量与用电量,RTO 天然水气耗用大大度减小 70%,年减少绿色能源服务费 50 万,作业的利润重要大大度减小。
生态环保达到标准、平衡性平衡:剩余时间有机废气经沸石转轮 + RTO 深层办理,排放口盐浓度远高于地区标准,无二级污染破坏,体统平衡性平衡、检修简易。
黄纯天然改变升级、标准化创新引领:是湖南印刷类公司首位溶液收集非常成功例子,为硬包装结合公司 VOCs 管控提拱了 “的资源收集 + 纯天然环保标准” 的黄纯天然改变升级新形式,促进推动公司从 “末梢焚烧秸秆” 向 “发祥地收集” 变化。
升级工业中小型企业竞争与合作激烈力:液体的环保再生资源回收变低产生投资成本,绿化的环保品牌形象升级,不断增强工业中小型企业贸易市场竞争与合作激烈力与可保持进步技能。
七、成本利益定性分析
顶目总进行投資的约 1200 万是(含设施、装设、调节、精馏系統),年运营成本费(水电费、制冷机、维持)约 80 万是,年收售液体回报率 + 节能环保回报率约 430 万是,空态进行投資的收售期约 2.9 年,区域经济整体与区域整体互利互惠,长期性进行投資的商业价值越高。






 扫一扫添加微信